 en
 cn
 it
 es
 tr
 ja
 sv
 pt
 nl
 ru
 fr
 de
 pl

Serving global fashion brands
as the core supply chain of excellence, agility, and innovation.
as the core supply chain of excellence, agility, and innovation.
20 Mar 2026 / 業界
二つの衣料品工場が同様の設備、同様の生産目標、同等の経験を持つオペレーターを備えていても、一方は遅延や手直しを抑えながら、常により多くの生産量を達成できることがあります。
その違いが縫製速度だけで説明できることはほとんどありません。
適切に管理された衣料品製造工程では、資材が必要な時に到着し、オペレーターは各段階で求められる作業を正確に把握し、生産作業は実際の作業負荷に応じて配分され、品質上の問題は大規模なロット全体に広がる前に特定されます。これらの条件が連携して機能すると、衣料品は中断を抑えながら生産工程を進みます。
一方、小さな問題が急速に生産能力の損失につながることもあります。生産時間が失われる一般的な原因には、以下が含まれます。
l 不足している資材や部品を待つこと
l 作業負荷が異なる工程間のボトルネック
l 仕掛品の繰り返しの取り扱い、探索、移動
l 生産が進んだ後に発見された不良による手直し
このため、衣料品の生産効率は、単一工程の速度ではなく、生産フロー全体の実績として捉える方が適切です。
縫製は衣料品生産において最も目につきやすい作業の一つですが、工程の一部にすぎません。
縫製オペレーターが作業を素早く完了しても、裁断済みパーツの準備ができていない、注文間で部品が混在している、別の工程がボトルネックになっている、または完成品が修正のために繰り返し戻される場合、ライン全体の実績は依然として低調になり得ます。
工場現場の観点では、効率とは主に作業を滞りなく進め続けることです。
生産チームは、ある工程から次の工程へ、不必要な待機や取り扱いなしに作業を引き渡せるよう、資材、オペレーター、設備、指示、品質要件を調整する必要があります。
これが、同様の衣料品を製造する二つの生産ラインで大きく異なる結果が生じる理由です。一方は勤務日の大半を生産に費やせるのに対し、もう一方は部品の探索、別工程からの作業待ち、工程の調整、不良の修正に少しずつ時間を失います。
これらの中断は一回につき数分にすぎない場合でも、生産ライン全体で繰り返されると、累積損失は大きくなり得ます。
量産を開始する前に、工場には明確で実行可能な生産基盤が必要です。
これには、承認済みの仕様、生産指示、裁断準備、工程要件、機械配置、および生産チームが必要とするその他の情報が含まれます。具体的な準備内容は衣料品や製造体制によって異なりますが、目的は同じです。すなわち、何を製造し、どのように取り扱うべきかを生産現場が推測する必要がない状態にすることです。
作業開始後も重要な情報を確認している状態では、生産ラインを効率的に稼働させることはできません。
例えば、オペレーターが不完全な縫製仕様の指示を受けた場合、当初は単純な質問として現れるかもしれません。しかし、その回答が相互に関連する複数の工程に影響する場合、作業の中断、指示の変更、または製品の作り直しにつながる可能性があります。
十分な準備を行えば、こうした中断がラインに達する前に減らすことができます。
これは製造効率の重要な一部です。最初の衣料品が縫製される前から生産時間が失われる可能性があるためです。準備は製造実績と切り離されたものではなく、生産工程が稼働するための条件を確立します。
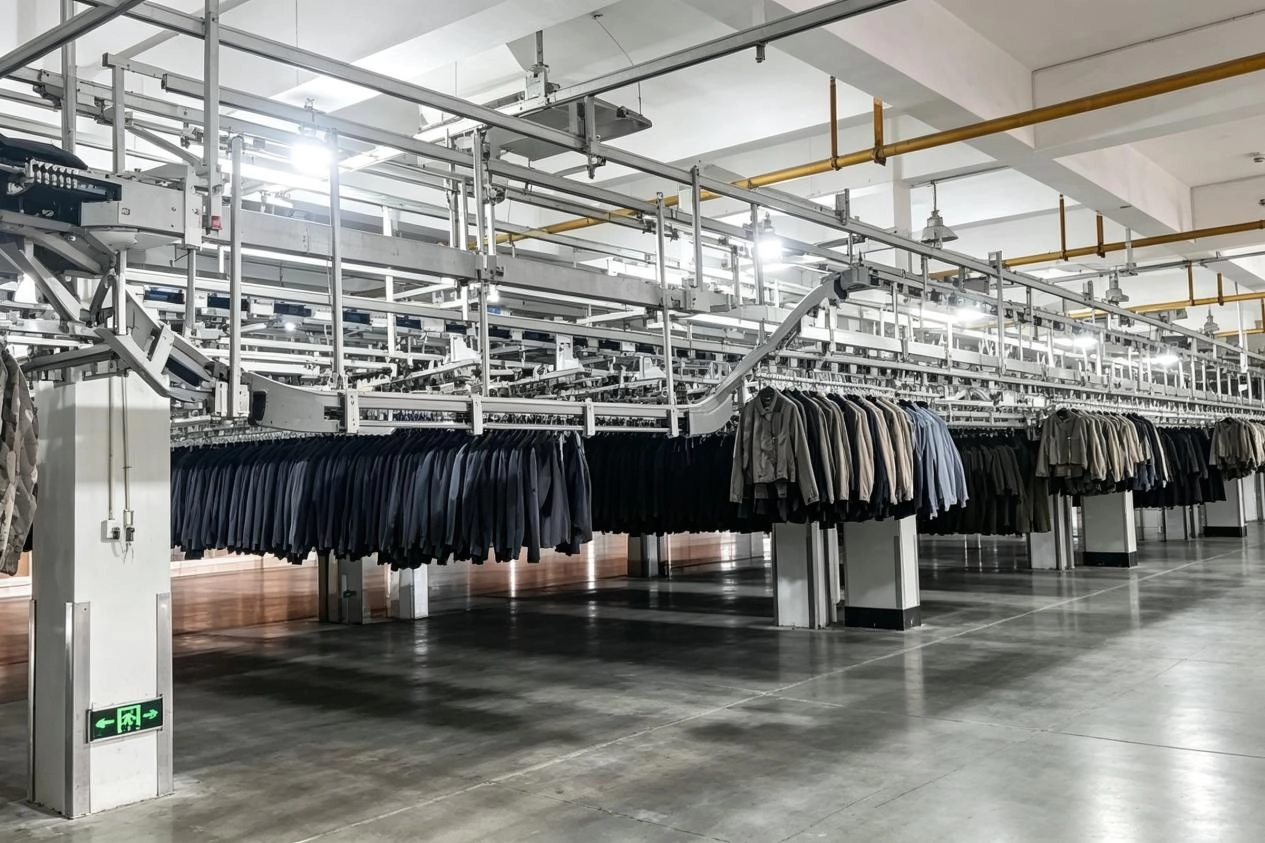
生産準備は、作業を開始する用意が整っているかという問いに答えます。資材の準備状況は別の問いに答えます。それは、各工程で必要になった時に、必要な部品が実際に用意されているかということです。
裁断済みパーツ、裏地、芯地、付属品、留め具、ラベル、その他の部品は、生産用に適切に準備し、まとめておく必要があります。衣料品によっては、一部の部品に対して縫製ラインへ到達する前に追加の準備が必要になる場合もあります。
生産スケジュール上はラインを開始できることになっていても、部品が一つ不足するだけで、その予定開始が非現実的になる可能性があります。
問題は重大な不足だけに限りません。小さな品目の不足でも、同様に生産を中断させる可能性があります。オペレーターが特定の部品を待つために繰り返し停止したり、束を分けて再編成したりする必要があれば、利用可能な労働力と設備を継続的に活用できなくなります。
したがって、資材の準備状況は衣料品の生産効率に直接関係します。目的は、単にすべての資材が工場内のどこかにあることではありません。適切な形態、適切な数量で、生産の適切な段階に用意されている必要があります。
準備と資材が整った後は、作業が工場内をどのように移動するかがもう一つの主要因になります。
簡略化した衣料品の生産フローには、以下が含まれる場合があります。
裁断 → 部品準備 → 縫製工程 → 組み立て → 仕上げ → 検品
正確な順序は製品と工場の体制によって異なります。重要なのは、実際の作業の移動が継続的な生産を支えているかどうかです。
不必要な取り扱いは、一回の動きだけを見ると特に無駄には見えないため、見過ごされがちです。束が別の作業台に移され、確認のために戻され、部品が混在していたために分けられ、作業が完了する前に再び移動されることがあります。
こうした移動が数百点または数千点の衣料品で繰り返されると、完成品に価値を付加することなく労働力を消費します。
探索や待機についても同じことが言えます。オペレーターが次の束を頻繁に探したり、別工程からの作業を待ったり、離れた作業台間で仕掛品を移動したりする必要があれば、すべての機械が稼働していても、生産ラインの効率は低下します。
実用的な生産工程では、次に必要な作業が明確であり、必要な仕掛品に無理なくアクセスできるようにする必要があります。適切なワークフロー編成は、仕掛品の移動、待機、探索、取り扱いに費やす時間を削減します。
資材とワークフローが適切に編成されていても、工程間の作業負荷のバランスが悪いと、生産が遅れる可能性があります。
衣料品生産において、すべての工程にまったく同じ時間がかかることはほとんどありません。あるオペレーターは単純な縫い目を素早く仕上げられる一方、別のオペレーターは精巧な襟、ポケット、ウエストバンド、多層構造の組み立て、その他の複雑な工程にかなり長い時間を要する場合があります。
遅い工程が流入する作業負荷に追いつけない場合、その作業台の前に仕掛品が蓄積し始めます。
同時に、ボトルネックが流れを制限するため、ライン後段のオペレーターが利用できる作業量はやがて少なくなる可能性があります。
その影響は、簡略化した次の生産状況で明確に確認できます。
生産条件 | 生産フローへの一般的な影響 |
接続する工程間の作業負荷が同程度 | 作業がラインをより安定して流れる |
一つの工程が著しく遅い | ボトルネックの前に仕掛品が蓄積する |
ボトルネックの前に過剰な生産能力が配置される | 最終生産量が向上しないまま仕掛品が増加する |
追加の生産能力が制約工程を支援する | 全体のフローがより安定する可能性がある |
ここでラインバランシングが重要になります。生産管理者は、オペレーター数の見かけ上のバランスだけを理由に作業を均等配分するのではなく、工程時間、オペレーターの能力、機械の利用可能性、各段階の実際の作業負荷を考慮する必要があります。
目標は、すべての作業台を同一にすることではありません。一つの制約工程が、接続する工程の生産能力を繰り返し制限するのを防ぐことです。
例えば、精巧な襟の工程に周辺工程の二倍の時間が一貫してかかる場合、無関係な作業台に生産能力を追加しても、総生産量が必ずしも向上するとは限りません。フローを制限している工程に注意を向ける必要があります。
品質管理は独立した生産目標として扱われることが多いものの、効率にも直接影響します。
不良は製品品質に影響するだけではありません。生産能力も消費します。
問題が発見されると、衣料品の再検品、縫い目をほどく作業、修理、交換、または追加の取り扱いが必要になる場合があります。同じ問題がすでに大量の製品に影響している場合、手直しの量は膨大になり得ます。
不良を検出する時期が重要です。
問題が特定される時点 | 予想される生産への影響 |
最初の数点の生産中 | 通常は問題が広がる前に調整できる |
限られた数量を生産した後 | 一定の手直しが必要になる場合があるが、影響を受ける数量は管理可能な範囲にとどまる |
大規模なロットが完成した後 | 大規模な手直し、追加検品、スケジュールへの圧力が生じる可能性がある |
例えば、ごく少数の衣料品が完成した段階で縫製仕様上の問題が特定されれば、迅速に修正できる可能性があります。同じ問題が何百点もの衣料品がその工程を通過するまで見過ごされた場合、その修正には多大な追加労力が必要となり、生産スケジュールに支障を来す可能性があります。
これにより、次のような単純な連鎖が生じます。
不良 → 手直し → 追加の取り扱い → 生産能力の損失 → スケジュールへの圧力
効果的な品質管理は、この連鎖を早い段階で断ち切るのに役立ちます。
目的は、検品のためだけに検品を増やすことではありません。修正に必要な時間が短く、残りの衣料品製造工程への支障が少ない段階で問題を特定することです。
特定の一日に多くの衣料品を生産したラインが、必ずしも効率的な生産ラインであるとは限りません。
残業、追加人員、一時的な調整によって短期的な生産量を増やすことはできます。状況によってはこれらの措置が必要になる場合もありますが、基礎となる工程の効率が自動的に向上したことを意味するわけではありません。
より信頼できる指標は、手直し、待機、資材による中断、ワークフローの混乱を抑えながら、生産システムが安定した生産量を維持できるかどうかです。
例えば、労働時間を延長することで数日間は異例に高い生産量を達成しても、後に品質問題、ワークフローの不安定化、または品質のばらつきの増大が発生するラインがあります。別のラインは一日の生産量がわずかに少なくても、生産期間全体を通じて安定したフローを維持できる場合があります。
製造の観点では、後者の方が長期的な効率に優れている可能性があります。
アパレル生産は一貫性に依存します。量産注文では、多数の衣料品、サイズ、色、生産ロットにわたって同じ生産ロジックを繰り返し機能させる必要があるためです。
したがって、効率は生産報告書に記録された最高値だけで判断すべきではありません。中断を抑えながら予測可能な生産量を実現する安定した工程は、一時的にピークを生み出す工程よりも通常は価値があります。
ブランドにとって製造効率を理解することは、製造パートナーと生産スケジュール、生産能力、予想生産量について協議する際に役立ちます。
一日の生産数だけを見るのではなく、工場が注文品の生産をどのように滞りなく進める計画なのかを理解することには価値があります。
製造パートナーとの実務的な協議では、次のような質問を取り上げることができます。
l ライン生産前に、資材と生産用部品をどのように準備していますか?
l ある工程が別の工程よりも大幅に長い時間を要する場合、作業負荷をどのように配分していますか?
l 大規模な手直しが発生する前に、品質上の問題をどのように特定していますか?
製造パートナーは、理論上の最大生産能力に依存するのではなく、実際の衣料品を中心に生産がどのように編成されているかを説明できる必要があります。
製造パートナーと生産について協議するブランドにとって、その衣料品製造能力も、さまざまな衣料品注文を支えるために利用できるリソースや工程を含め、生産がどのように構成されているかをより有用に把握する材料となります。
これは量産において特に重要です。数千点の衣料品で繰り返される小さな中断は、小口注文の場合よりもはるかに大きな影響を及ぼす可能性があるためです。
最も優れた衣料品製造現場は、必ずしも最短の生産時間を約束する現場ではありません。準備から最終検品まで、管理されたフローを維持できる工程を備えた現場です。
効率的な衣料品製造工程は、個別の工程を高速化するだけでは実現しません。準備と資材の用意から、縫製、仕上げ、品質管理、最終検品に至るまで、生産フロー全体の連携を保つことで実現します。
最も効果的な改善点は、生産が停止、待機、反復する場所や、不必要な作業が生じる場所で見つかることがよくあります。
ブランドにとって、これらの関係を理解することは、製造効率をより現実的に把握することにつながり、量産注文を開始する前に生産計画を評価しやすくします。
こうした中断が減少すると、効率は単一工程の実績ではなく、工程全体の特性となります。
効率的な衣料品製造工程では、生産準備、資材の準備状況、ワークフロー、工程バランス、品質管理を連携させます。目標は、待機、不必要な取り扱い、ボトルネック、手直しを最小限に抑えながら、衣料品を滞りなく進めることです。
効率を決定する単一の要因はありません。資材の利用可能性、生産準備、ラインバランス、ワークフローの編成、オペレーターの配置、品質実績のすべてが、衣料品が生産工程をどれほど円滑に進むかに影響します。
ボトルネックは通常、ある工程の有効生産能力が、そこへ作業を供給する工程よりも低い場合に発生します。そのため、複雑または時間のかかる工程では仕掛品が蓄積し、ライン全体のフローを制限する可能性があります。
いいえ。一つの作業台で縫製が速くなっても、全体の生産量が増えるとは限りません。資材が不足している、別工程に過度な負荷がかかっている、または不良によって手直しが発生している場合、縫製速度を上げても総合的な生産効率にはほとんど影響しない可能性があります。
手直しは、追加の労働力、機械稼働時間、検品時間、資材取り扱い能力を消費します。不良の特定が遅れたり、大量の製品で繰り返されたりすると、それによる手直しによって利用可能な生産能力が低下し、納期に圧力がかかる可能性があります。

